Jak dobrać moc lasera fiber do grubości i rodzaju blachy?
3, 6, 12, 20 czy 30 kW? Przy wyborze wycinarki laserowej łatwo skupić się na samej mocy źródła. Tymczasem właściwa konfiguracja zależy przede wszystkim od materiałów i grubości, które będą cięte na co dzień. W tym poradniku pokazujemy, jak dobrać moc lasera fiber tak, aby nie przepłacić za niewykorzystany potencjał i jednocześnie nie ograniczyć wydajności produkcji.
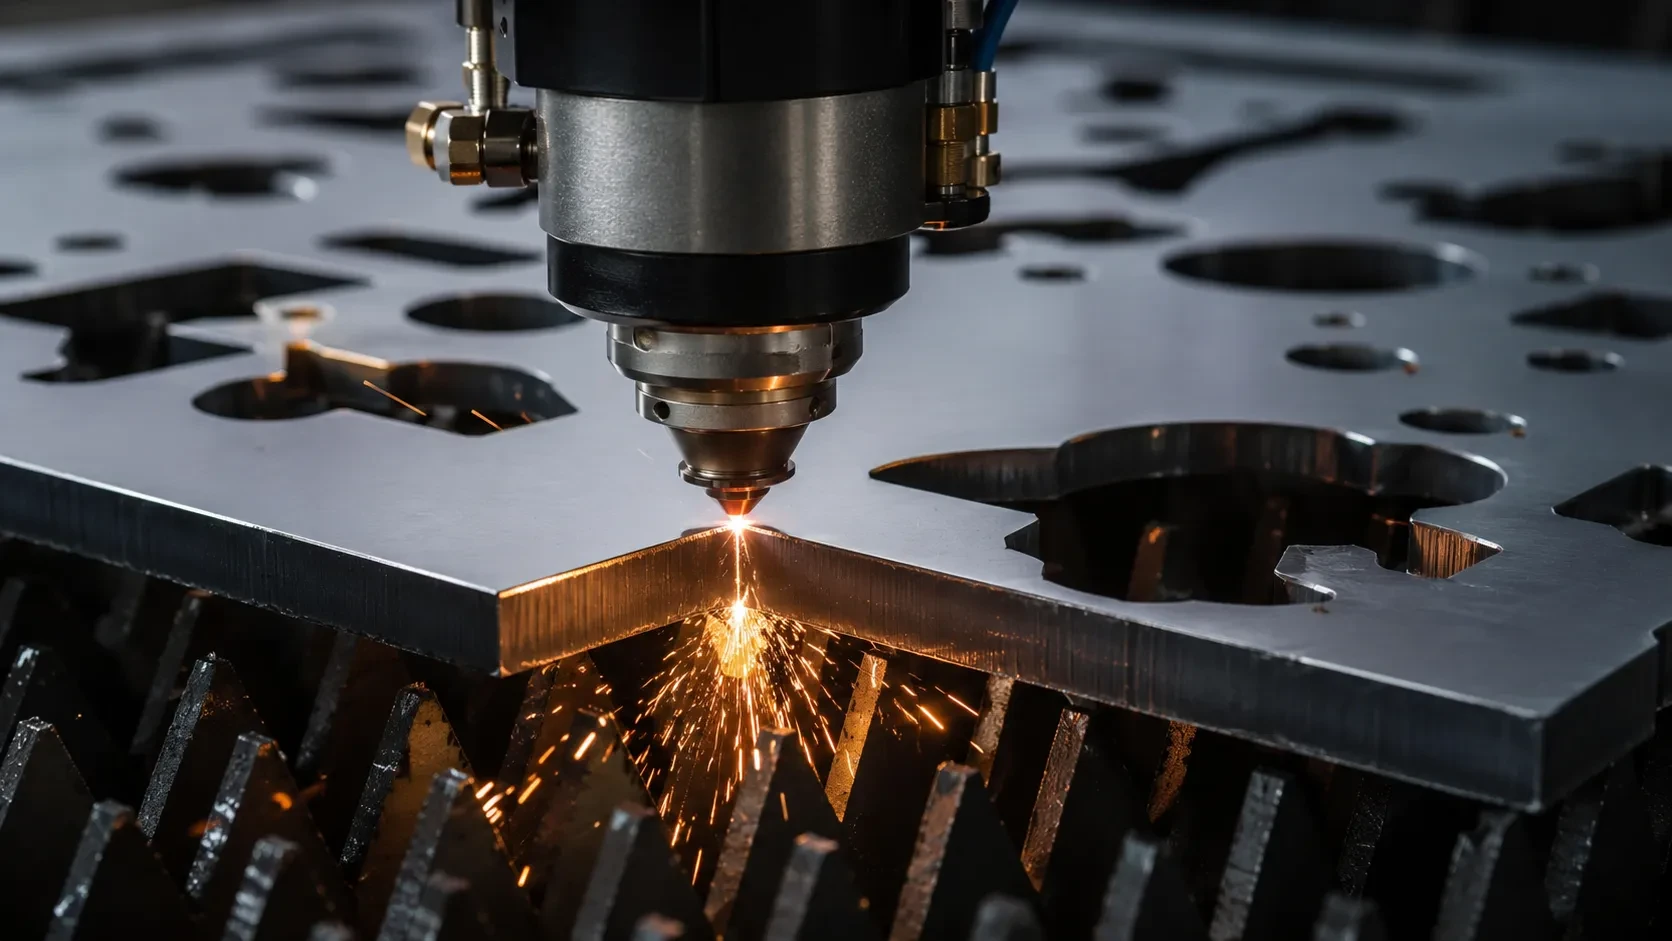
Moc źródła jest jednym z pierwszych parametrów, na które zwraca się uwagę przy wyborze wycinarki laserowej. To naturalne, ponieważ wpływa na możliwości cięcia, prędkość pracy i zakres materiałów, które można obrabiać. Problem zaczyna się wtedy, gdy liczba kilowatów staje się najważniejszym kryterium wyboru.
W praktyce dobrze dobrana moc to nie maksymalna moc dostępna w budżecie, ale taka, która odpowiada rzeczywistemu profilowi produkcji. Zakład tnący przez większość czasu cienkie blachy ma inne potrzeby niż firma obrabiająca regularnie grube płyty konstrukcyjne. Dlatego przed wyborem konkretnej konfiguracji warto dokładnie przeanalizować, co naprawdę będzie trafiało na stół wycinarki.
Zacznij od grubości, która pojawia się najczęściej
Najczęstszy błąd polega na doborze lasera do najgrubszej blachy, jaka może pojawić się w firmie raz na kilka miesięcy. Dużo ważniejsza jest grubość materiału, która stanowi większość codziennej produkcji.
Jeżeli zdecydowana część zleceń dotyczy cienkich i średnich arkuszy, bardzo wysoka moc może nie być konieczna. Owszem, zapewni większą rezerwę możliwości, ale jednocześnie podniesie koszt inwestycji i może oznaczać niewykorzystany potencjał maszyny.
Jeżeli natomiast zakład regularnie tnie średnie i grube blachy, większa moc zaczyna przekładać się na konkretne korzyści. Skraca czas cięcia, poprawia stabilność procesu i pozwala utrzymać wysoką wydajność przy materiałach, które dla słabszego źródła byłyby już granicznym zastosowaniem.
Cienka blacha nie zawsze potrzebuje dużej mocy
Przy cienkich materiałach największym ograniczeniem bardzo często nie jest sama moc źródła, ale dynamika maszyny, przyspieszenie, jakość sterowania i sposób przygotowania programu.
W takim środowisku zakup bardzo wysokiej mocy tylko po to, żeby „mieć zapas”, może nie dać proporcjonalnego wzrostu wydajności. Znacznie ważniejsze będzie szybkie pozycjonowanie głowicy, ograniczenie czasu przebijania, sprawna zmiana zleceń i stabilna praca przy dużej liczbie krótkich konturów.
Dlatego przy produkcji opartej głównie na cienkich arkuszach warto analizować cały system, a nie tylko wartość kW na tabliczce znamionowej.
Przy średnich grubościach moc zaczyna mocniej wpływać na wydajność
Im grubsza blacha, tym bardziej widoczna staje się różnica pomiędzy poszczególnymi poziomami mocy. Laser musi dostarczyć wystarczającą ilość energii, aby utrzymać stabilne przebicie i właściwe warunki cięcia w całej grubości materiału.
Właśnie dlatego konfiguracje o wyższej mocy stają się szczególnie interesujące dla firm, które regularnie obrabiają średnie grubości i chcą zwiększać przepustowość stanowiska.
W takim zastosowaniu warto zwrócić uwagę na rozwiązania z serii Bodor P i Bodor C, dostępne w szerokim zakresie konfiguracji. Dzięki temu moc źródła można dopasować do realnego profilu pracy, zamiast wybierać jedną konfigurację dla wszystkich typów produkcji.
Przy grubych blachach większa moc daje największą przewagę
Największe korzyści z wysokich mocy pojawiają się przy intensywnej obróbce grubszych materiałów. Tutaj różnica nie sprowadza się jedynie do tego, czy laser „przetnie” daną blachę.
Liczy się również prędkość, czas przebicia, jakość krawędzi i stabilność procesu przez całą zmianę produkcyjną. Jeżeli grube płyty stanowią istotną część zamówień, dodatkowa moc może znacząco obniżyć czas jednostkowy detalu.
To właśnie dlatego wysokie moce mają szczególnie dużo sensu w produkcji konstrukcji stalowych, ciężkich elementów maszynowych i innych zastosowaniach, w których grubsze materiały są codziennością, a nie sporadycznym wyjątkiem.
Rodzaj materiału jest równie ważny jak grubość
Nie można dobierać mocy wyłącznie na podstawie liczby milimetrów. Stal węglowa, stal nierdzewna i aluminium zachowują się podczas cięcia inaczej.
W przypadku stali węglowej bardzo ważny jest dobór technologii cięcia i gazu pomocniczego. Stal nierdzewna często wymaga innej strategii, szczególnie jeśli ważna jest czysta krawędź bez utlenienia. Aluminium z kolei ma inne właściwości cieplne i wymaga odpowiednio stabilnych parametrów procesu.
Dlatego informacja „tnę blachę 10 mm” jest niewystarczająca do wyboru źródła. Trzeba jeszcze wiedzieć, jaki to materiał, jak często pojawia się w produkcji oraz jakiej jakości krawędzi oczekuje klient.
Większa moc oznacza nie tylko możliwość cięcia grubszej blachy
Warto pamiętać, że moc źródła wpływa także na czas wykonania tych samych detali. Dwie maszyny mogą być w stanie przeciąć określony materiał, ale zrobią to z inną prędkością.
Jeżeli zakład wykonuje duże serie, nawet stosunkowo niewielka różnica czasu jednego detalu może w skali miesiąca przełożyć się na wiele dodatkowych godzin dostępnej produkcji.
Dlatego przy wyborze mocy trzeba odpowiedzieć sobie na dwa różne pytania. Pierwsze brzmi: czy ta konfiguracja jest w stanie przeciąć nasze materiały? Drugie, znacznie ważniejsze biznesowo: czy zrobi to z wydajnością, której potrzebujemy?
Nie dobieraj mocy tylko do maksymalnej grubości
Maksymalna deklarowana grubość cięcia jest parametrem, który łatwo porównuje się w tabelach, ale nie zawsze dobrze opisuje rzeczywistą przydatność maszyny.
To, że określona konfiguracja jest w stanie przeciąć dany materiał, nie oznacza jeszcze, że będzie to najbardziej wydajny zakres jej codziennej pracy. Produkcja seryjna wymaga stabilności, odpowiedniego tempa i przewidywalnej jakości, a nie pracy przez większość czasu przy granicy możliwości źródła.
Dlatego przy doborze mocy lepiej analizować typowy zakres grubości i pozostawić odpowiednią rezerwę, niż budować całą inwestycję wokół jednego skrajnego zlecenia.
Zbyt mała moc również może być kosztowna
Wybór słabszego źródła pozwala ograniczyć koszt zakupu, ale jeśli maszyna będzie regularnie pracować przy granicy swoich możliwości, oszczędność może szybko zniknąć.
Wydłużony czas cięcia oznacza niższą przepustowość stanowiska. Dłuższe przebijanie i mniej stabilny proces przy wymagających materiałach mogą również zwiększać udział przestojów i poprawek.
Jeżeli zakład rozwija się i już dziś wiadomo, że udział grubszych materiałów będzie rósł, warto uwzględnić ten kierunek przy konfiguracji nowej maszyny.
Zbyt duża moc też nie zawsze się opłaca
Druga skrajność to zakup najwyższej możliwej mocy bez analizy, czy rzeczywiście będzie wykorzystywana.
Wyższa moc oznacza większą inwestycję i bardziej wymagającą konfigurację całego systemu. Jeżeli zdecydowana większość produkcji opiera się na cienkich arkuszach, zwrot z dodatkowej mocy może być znacznie wolniejszy niż oczekiwano.
Dlatego nie warto pytać: „jaki najmocniejszy laser możemy kupić?”. Lepsze pytanie brzmi: „jaka moc zapewni najniższy koszt wykonania naszych typowych detali?”.
Gaz tnący również wpływa na wykorzystanie mocy
Ta sama wycinarka może pracować bardzo różnie w zależności od rodzaju zastosowanego gazu. Tlen, azot i sprężone powietrze zmieniają charakter procesu, koszt cięcia i jakość otrzymywanej krawędzi.
Przy wyższych mocach szczególnie ważne staje się wykorzystanie odpowiednich strategii procesowych. Nowoczesne systemy pozwalają optymalizować cięcie pod kątem materiału, ograniczać zużycie gazu i dobierać parametry tak, aby dodatkowa moc rzeczywiście przekładała się na wydajność.
Dlatego moc źródła zawsze trzeba analizować razem z technologią procesu.
Liczy się również liczba godzin pracy maszyny
Wysoka moc może szybciej uzasadnić swój koszt w zakładzie pracującym na dwie lub trzy zmiany niż na stanowisku wykorzystywanym kilka godzin dziennie.
Jeżeli laser ma być kluczowym centrum produkcyjnym obsługującym duży wolumen zleceń, zwiększenie wydajności może bardzo szybko przełożyć się na ekonomikę całego zakładu. Jeśli natomiast maszyna ma uzupełniać istniejący park i wykonywać relatywnie niewielką liczbę detali, bardziej umiarkowana konfiguracja może być racjonalniejsza.
Dlatego dobór mocy jest także decyzją biznesową, a nie wyłącznie techniczną.
Co warto przygotować przed doborem wycinarki?
Najlepszą podstawą do wyboru mocy jest rzeczywista struktura produkcji z ostatnich miesięcy. Warto sprawdzić, jakie materiały dominują, jakie grubości pojawiają się najczęściej, jaki udział mają najgrubsze arkusze i ile godzin miesięcznie maszyna będzie realnie pracować.
Jeszcze lepszym rozwiązaniem jest analiza konkretnych detali. Pozwala ona porównać nie tylko możliwości cięcia, ale również przewidywany czas cyklu i potencjalną wydajność różnych konfiguracji.
Właśnie na tej podstawie powinien zostać dobrany konkretny wariant wycinarki, a nie wyłącznie na podstawie maksymalnej grubości z katalogu.
Bodor P czy C – gdzie szukać odpowiedniej konfiguracji?
Dla produkcji blach warto przyjrzeć się między innymi seriom Bodor P oraz Bodor C. Obie rodziny oferują szeroki zakres konfiguracji mocy, dzięki czemu mogą zostać dopasowane zarówno do bardziej standardowej obróbki, jak i do intensywnej pracy na większych grubościach.
Seria P jest ukierunkowana na wysokowydajne cięcie blach i łączy dużą dynamikę z rozwiązaniami automatyzującymi codzienną pracę. Seria C jest z kolei w pełni zabudowaną rodziną wycinarek do blach, również dostępną w szerokim zakresie mocy.
Najważniejsze jest jednak nie samo oznaczenie serii, ale prawidłowe zestawienie mocy, pola roboczego i wyposażenia z rzeczywistym charakterem produkcji.
Produkty z artykułu

C seria


K Seria

CT Seria

M Seria

LS series