Azot, tlen czy powietrze – jaki gaz wybrać do cięcia laserowego?
Gaz pomocniczy nie służy wyłącznie do usuwania stopionego materiału ze szczeliny cięcia. W zależności od wyboru azotu, tlenu lub sprężonego powietrza zmieniają się jakość krawędzi, prędkość procesu oraz jego koszt. W tym poradniku pokazujemy, czym różnią się te rozwiązania i jak dobrać gaz do konkretnego zastosowania.
Przy cięciu laserowym dużo uwagi poświęca się mocy źródła, prędkości i parametrom głowicy. Tymczasem jednym z elementów, który bardzo mocno wpływa na rezultat całego procesu, jest gaz pomocniczy. To właśnie jego rodzaj wpływa między innymi na sposób usuwania stopionego materiału, wygląd krawędzi, tempo cięcia i koszty eksploatacyjne.
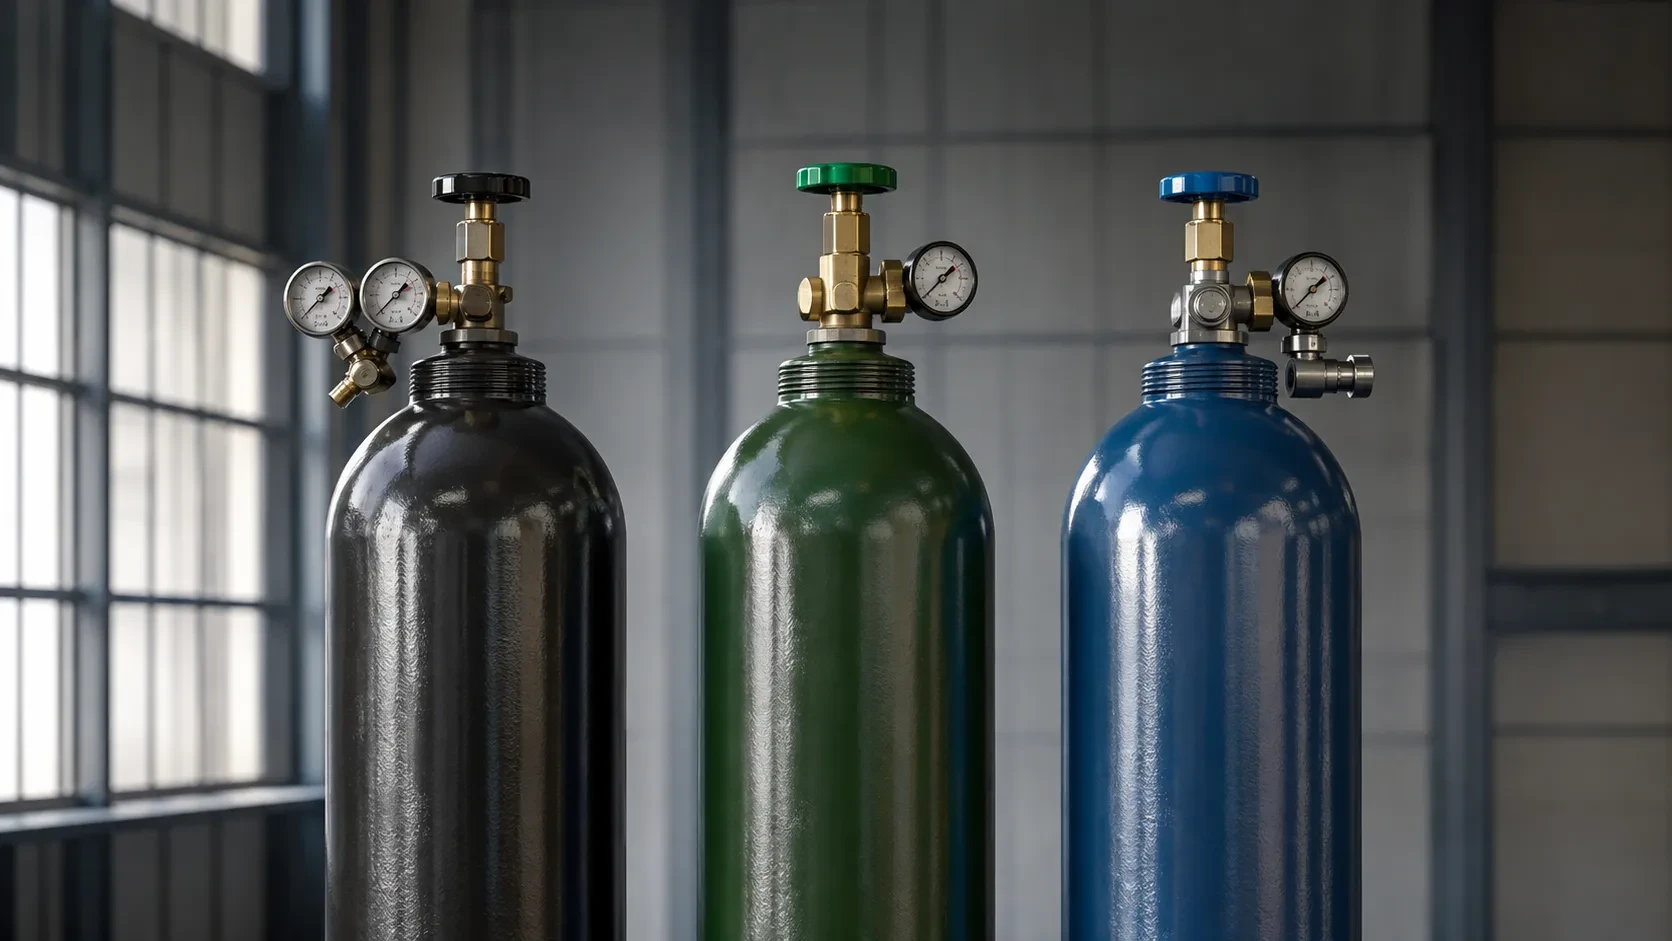
W nowoczesnych laserach fiber najczęściej wykorzystywane są trzy rozwiązania: azot, tlen oraz sprężone powietrze. Każde ma inne właściwości i nie istnieje jeden gaz, który będzie najlepszy do każdego materiału i każdej grubości.
Dlatego pytanie nie powinno brzmieć „który gaz jest najlepszy?”, ale raczej „który gaz będzie najbardziej opłacalny i zapewni odpowiednią jakość dla konkretnego detalu?”.
Jaką funkcję pełni gaz podczas cięcia laserowego?
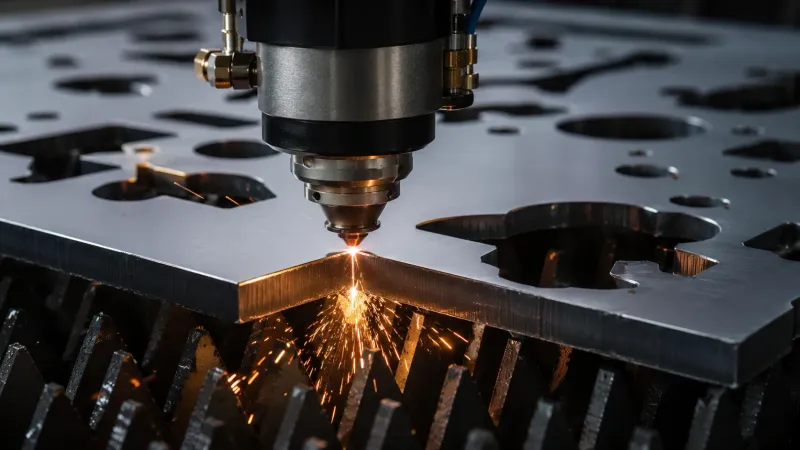
Wiązka lasera odpowiada za dostarczenie energii potrzebnej do przecięcia materiału, ale sam proces nie kończy się na jego stopieniu. Stopiony materiał musi zostać skutecznie usunięty ze szczeliny cięcia. Za to odpowiada właśnie gaz pomocniczy podawany przez dyszę głowicy.
W zależności od zastosowanego gazu proces może mieć inny charakter. Gaz może przede wszystkim wydmuchiwać stopiony materiał, ograniczać reakcję krawędzi z otoczeniem albo aktywnie wspomagać proces cięcia.
W praktyce oznacza to, że zmiana gazu może całkowicie zmienić sposób pracy tej samej wycinarki na tym samym materiale.
Kiedy warto wybrać azot?
Azot jest szczególnie ceniony wtedy, gdy jednym z najważniejszych wymagań jest czysta krawędź bez silnego utlenienia. Jest gazem obojętnym, dlatego nie wspomaga procesu przez intensywną reakcję chemiczną z materiałem.
Właśnie dlatego jest często wykorzystywany przy cięciu stali nierdzewnej i aluminium oraz w zastosowaniach, w których bardzo istotny jest wygląd i stan powierzchni po cięciu.
Dobrze wykonane cięcie azotem pozwala uzyskać jasną i czystą krawędź, co może być szczególnie istotne, jeśli detal będzie później spawany, malowany, montowany albo ma pozostać elementem widocznym.
Trzeba jednak pamiętać, że takie cięcie może wymagać wysokiego ciśnienia i odpowiedniego przepływu gazu. W produkcji wielkoseryjnej zużycie azotu może więc stanowić istotną część kosztu wykonania detalu.
Dlaczego azot jest popularny przy stali nierdzewnej?
W przypadku stali nierdzewnej bardzo często zależy nam na zachowaniu czystej krawędzi i ograniczeniu warstwy tlenkowej.
Azot dobrze odpowiada na te wymagania. Pozwala ograniczyć utlenienie powierzchni podczas procesu i uzyskać krawędź, która często wymaga mniej dodatkowej obróbki przed następnymi etapami.
Ma to szczególnie duże znaczenie w produkcji elementów dekoracyjnych, urządzeń, obudów oraz komponentów, przy których wygląd powierzchni jest równie ważny jak sam wymiar detalu.
Kiedy lepszy będzie tlen?
Tlen działa zupełnie inaczej. Nie jest wyłącznie medium wydmuchującym stopiony materiał, ale aktywnie uczestniczy w procesie.
Reakcja tlenu ze stalą generuje dodatkową energię cieplną, dzięki czemu może wspomagać cięcie stali węglowej, szczególnie przy większych grubościach.
W określonych zastosowaniach pozwala to uzyskać stabilny proces bez konieczności opierania całego cięcia wyłącznie na energii dostarczanej przez źródło laserowe.
Dlatego tlen od lat pozostaje ważnym gazem pomocniczym przy obróbce stali konstrukcyjnych.
Trzeba jednak liczyć się z utlenieniem krawędzi
Zaletą tlenu jest wspomaganie procesu, ale ta sama reakcja powoduje utlenienie krawędzi.
Nie zawsze stanowi to problem. Jeśli detal będzie później obrabiany albo wygląd powierzchni nie jest najważniejszy, takie rozwiązanie może być całkowicie uzasadnione.
Sytuacja zmienia się jednak wtedy, gdy element ma być na przykład malowany proszkowo lub poddawany procesowi wymagającemu odpowiednio przygotowanej powierzchni. W takich zastosowaniach warstwa tlenkowa może oznaczać konieczność dodatkowego oczyszczania detalu.
Dlatego przy porównywaniu kosztów tlenu i azotu nie warto patrzeć wyłącznie na koszt samego gazu. Trzeba również uwzględnić to, co stanie się z elementem po wyjściu z wycinarki.
Sprężone powietrze – ciekawa alternatywa pod względem kosztów
Trzecim rozwiązaniem jest sprężone powietrze. Z punktu widzenia zakładu produkcyjnego jego największą zaletą jest możliwość ograniczenia kosztów gazów technicznych.
Powietrze atmosferyczne składa się przede wszystkim z azotu i tlenu, dlatego podczas cięcia występują cechy charakterystyczne dla obu tych gazów. Nie uzyskujemy dokładnie takiego samego efektu jak przy czystym azocie, ale w wielu zastosowaniach jakość może być całkowicie wystarczająca.
To sprawia, że cięcie sprężonym powietrzem warto analizować szczególnie wtedy, gdy priorytetem jest obniżenie kosztu jednostkowego, a wymagania dotyczące krawędzi nie uzasadniają użycia czystego azotu.
Kiedy powietrze może mieć największy sens?
Sprężone powietrze jest interesujące przede wszystkim w produkcji, w której wykonywana jest duża liczba detali i koszt gazu zaczyna stanowić istotną część całego procesu.
Jeżeli jakość krawędzi uzyskiwana na powietrzu odpowiada wymaganiom konkretnego produktu, zmiana technologii może przynieść realną oszczędność.
Nie oznacza to jednak, że każde stanowisko wystarczy po prostu podłączyć do zwykłego kompresora. Powietrze wykorzystywane w procesie musi mieć odpowiednią jakość, ciśnienie i czystość. Szczególnie istotne jest ograniczenie wilgoci, oleju i innych zanieczyszczeń mogących negatywnie wpływać na proces oraz elementy układu.
Jakość krawędzi czy koszt – co jest ważniejsze?
To jedno z najważniejszych pytań przy wyborze gazu.
Jeżeli gotowa krawędź ma spełniać wysokie wymagania jakościowe i ograniczenie utlenienia ma duże znaczenie, koszt azotu może być uzasadniony przez oszczędności pojawiające się na kolejnych etapach produkcji.
Jeżeli krawędź będzie później poddawana dalszej obróbce albo detal nie wymaga wysokiej jakości powierzchni, bardziej ekonomiczne rozwiązanie może okazać się korzystniejsze.
Gaz trzeba więc dobierać do całego procesu technologicznego, a nie tylko do samego momentu cięcia.
Rodzaj materiału ma kluczowe znaczenie
Nie powinno się stosować jednej strategii gazowej do wszystkich materiałów.
Przy stali nierdzewnej bardzo często wykorzystywany jest azot, ponieważ pozwala ograniczyć utlenianie i uzyskać czystą krawędź.
Przy stali węglowej można stosować zarówno tlen, azot, jak i w odpowiednich zastosowaniach sprężone powietrze. Wybór zależy między innymi od grubości materiału, mocy źródła i oczekiwań jakościowych.
Przy aluminium również często wykorzystywany jest azot, szczególnie wtedy, gdy zależy nam na czystym przekroju.
Ostateczna decyzja zawsze powinna być jednak poprzedzona doborem konkretnych parametrów do danej maszyny i materiału.
Grubość blachy również zmienia opłacalność
Gaz, który świetnie sprawdza się na cienkiej blasze, nie musi być najlepszym rozwiązaniem przy materiale o znacznie większej grubości.
Wraz ze wzrostem grubości zmieniają się wymagania dotyczące energii, przepływu gazu, ciśnienia i sposobu usuwania stopionego materiału.
W nowoczesnych laserach wysokiej mocy granice pomiędzy tradycyjnymi zastosowaniami poszczególnych gazów dodatkowo się przesuwają. Wyższa moc pozwala efektywnie wykorzystywać azot i powietrze w zastosowaniach, w których wcześniej częściej wybierano tlen.
Dlatego strategię gazową trzeba analizować razem z mocą konkretnego źródła.
Gaz może mieć ogromny wpływ na koszt jednego detalu
W produkcji seryjnej różnica w koszcie gazu pomiędzy poszczególnymi technologiami może mieć bardzo duże znaczenie.
Jeżeli wycinarka pracuje przez wiele godzin dziennie, niewielka różnica kosztu jednej minuty procesu w skali roku zaczyna tworzyć znaczące wartości.
Dlatego warto liczyć koszt nie tylko w przeliczeniu na metr sześcienny gazu, ale przede wszystkim na gotowy detal.
Dopiero takie porównanie pokazuje, czy tańszy gaz rzeczywiście oznacza tańszą produkcję.
Warto uwzględnić dalsze procesy produkcyjne
Załóżmy, że jeden gaz pozwala wykonać detal taniej, ale po cięciu element wymaga dodatkowego oczyszczania lub gratowania. Drugi wariant jest droższy podczas samego cięcia, ale pozostawia detal gotowy do kolejnego procesu.
W takim przypadku porównywanie wyłącznie kosztu gazu może prowadzić do błędnych wniosków.
Koszt trzeba analizować od arkusza do gotowego elementu. Dopiero wtedy można ocenić, która technologia naprawdę jest bardziej opłacalna.
Czy warto produkować azot we własnym zakresie?
W zakładach intensywnie korzystających z azotu warto również przeanalizować sposób jego dostarczania.
Przy dużym i stabilnym zużyciu alternatywą dla regularnych dostaw może być własna generacja azotu. Opłacalność takiego rozwiązania zależy jednak od wymaganej czystości gazu, zapotrzebowania, liczby godzin pracy maszyn i parametrów procesu.
Nie jest to rozwiązanie dla każdego zakładu, ale przy dużej produkcji może stać się kolejnym obszarem optymalizacji kosztów cięcia laserowego.
Nie ma jednego gazu najlepszego do wszystkiego
Najbardziej efektywne zakłady nie próbują stosować jednego rozwiązania do wszystkich zleceń. Strategia powinna zmieniać się wraz z materiałem, grubością i wymaganiami jakościowymi.
W praktyce ta sama wycinarka może jednego dnia pracować na azocie przy stali nierdzewnej, później wykorzystywać tlen do grubszej stali konstrukcyjnej, a w kolejnej serii ciąć wybrane detale sprężonym powietrzem.
Właśnie taka elastyczność pozwala najlepiej wykorzystać możliwości nowoczesnego lasera fiber.
Jak podejść do wyboru praktycznie?
Najlepiej zacząć od analizy najczęściej wykonywanych detali. Trzeba sprawdzić rodzaj materiału, typowe grubości, wymagania dotyczące krawędzi oraz dalszą drogę elementu po cięciu.
Następnie warto porównać czas cyklu i koszt wykonania przy różnych gazach. Jeżeli detal produkowany jest seryjnie, nawet niewielka różnica w jednym cyklu może mieć bardzo duże znaczenie w skali roku.
Dopiero na tej podstawie warto ustalić standardowe strategie dla poszczególnych grup produktów.
Podsumowanie
Azot, tlen i sprężone powietrze mają swoje miejsce w nowoczesnym cięciu laserowym.
Azot jest szczególnie wartościowy tam, gdzie najważniejsza jest czysta krawędź i ograniczenie utlenienia. Tlen dobrze sprawdza się w określonych zastosowaniach ze stalą węglową, gdzie reakcja chemiczna dodatkowo wspomaga proces. Sprężone powietrze może natomiast znacząco obniżyć koszty produkcji tam, gdzie pozwalają na to wymagania dotyczące jakości.
Najlepszy wybór powinien wynikać z połączenia czterech elementów: materiału, grubości, mocy lasera i oczekiwanej jakości gotowego detalu.
Dlatego gazu pomocniczego nie warto traktować jako stałego ustawienia maszyny. Jest on jednym z najważniejszych parametrów technologicznych, który może realnie wpływać zarówno na jakość, jak i koszt każdego wyciętego elementu.